Frezowanie CNC

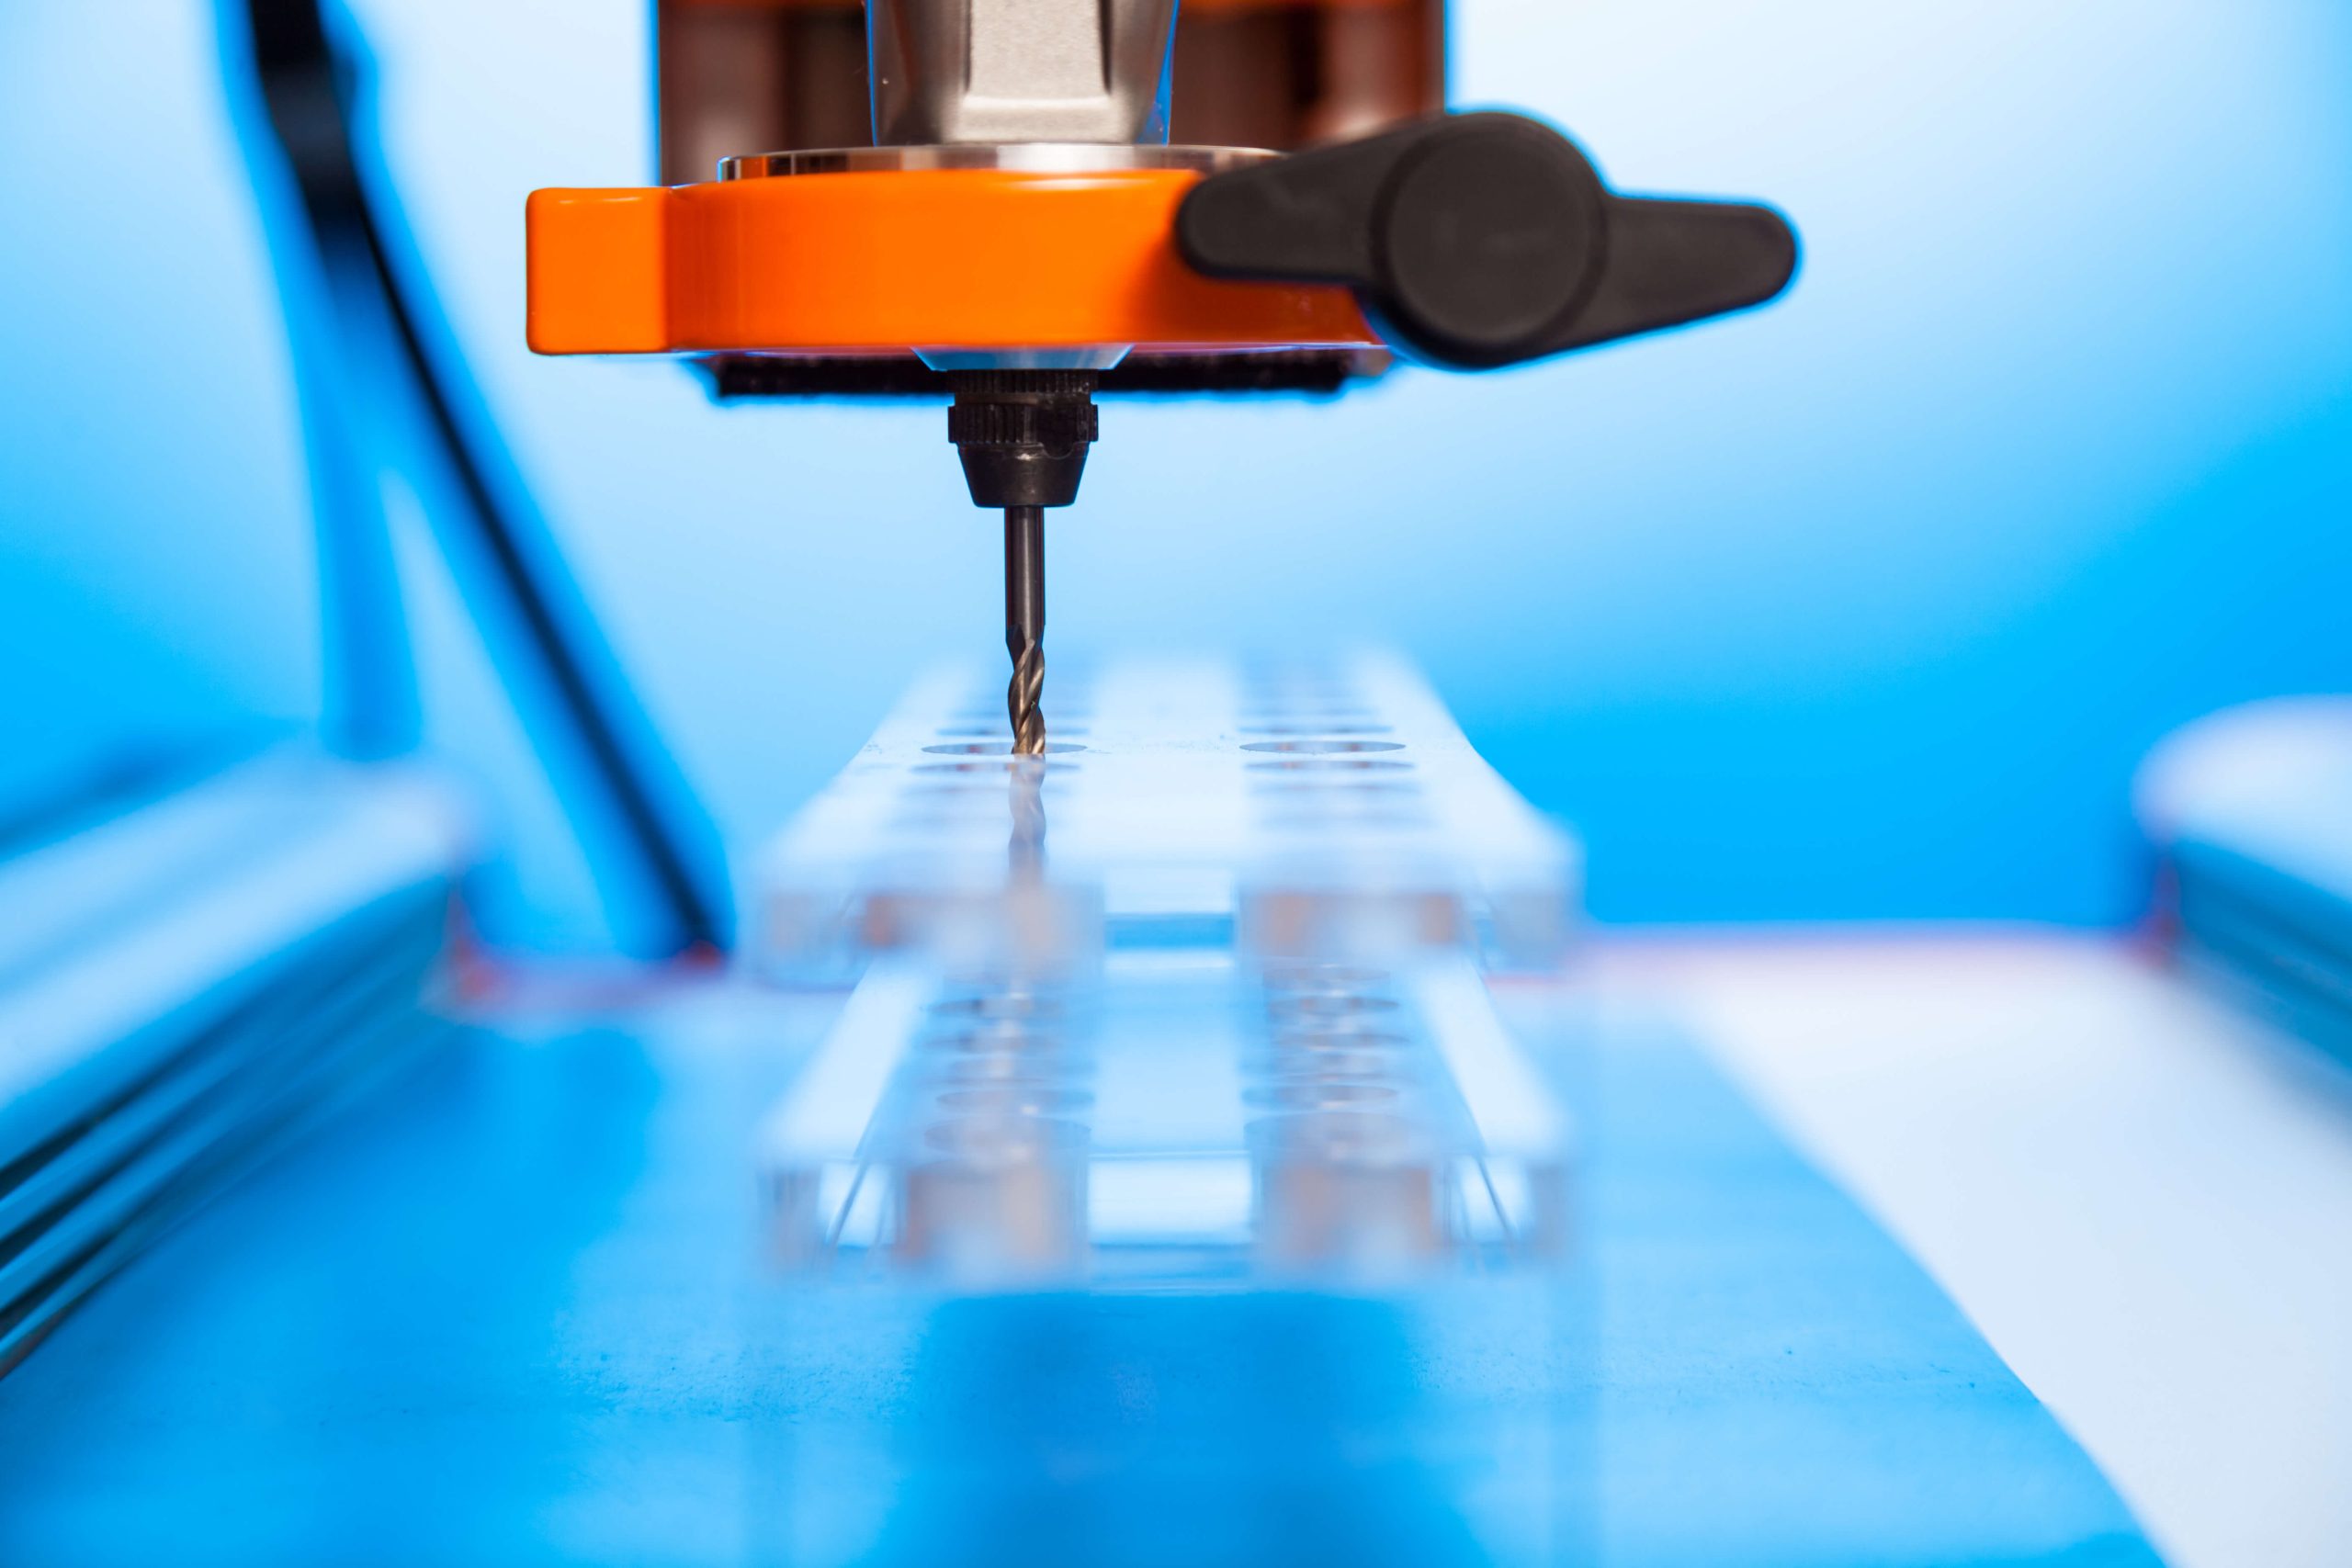
Realizujemy frezowanie tworzyw sztucznych na centrach obróbczych CNC - frezowanie poziome i pionowe, rowki wpustowe i kształtowe oraz koła zębate, także w dużych gabarytach. Frezujemy POM, PA, PEEK, PTFE, PE i inne tworzywa sztuczne - serie produkcyjne i prototypy z kontrolą jakości ISO 9001.

Charakterystyka materiału

Nowoczesne centra obróbcze CNC

Z szybką zmianą narzędzia, która bezpośrednio przekłada się na czas obróbki i koszt gotowego detalu.

Frezowanie dużych gabarytów

Frezujemy duże płyty, korpusy i bloki z tworzyw sztucznych; maksymalne wymiary detalu potwierdzamy przy wycenie.

Frezowanie poziome i pionowe

Płaszczyzn, kieszeni, rowków wpustowych, rowków kształtowych i powierzchni krzywoliniowych. Złożone geometrie 3D realizujemy na podstawie modeli CAD klienta.

Szeroki wybór tworzyw

Frezujemy POM, PA6, PA66, PEEK, PTFE, PE-HD, PE-UHMW, PVC, PP, PC, PVDF, PMMA i inne. Parametry obróbki dostosowujemy do konkretnego polimeru.

Produkcja według dokumentacji klienta

Przyjmujemy dokumentację w formatach DWG, DXF, CDR, PDF i STEP. Realizujemy projekty standardowe i niestandardowe, w tym detale bez precedensu produkcyjnego.

Kontrola jakości ISO 9001

Nad procesem produkcyjnym nadzór sprawuje technolog z pełnym zestawem narzędzi pomiarowych. Każdy detal przechodzi kontrolę wymiarową przed wysyłką, a protokół kontroli jakości dołączamy na życzenie.

Specyfikacja i wymiary

Poniżej zestawienie parametrów technicznych frezowania CNC tworzyw sztucznych w KML. Podaj wymiary detalu, materiał, tolerancje i format dokumentacji - wycenimy i potwierdzimy termin realizacji.

Parametry obróbki

  • Maksymalne gabaryty detalu: potwierdzamy przy wycenie na podstawie rysunku
  • Tolerancje wymiarowe: do klasy IT7
  • Chropowatość powierzchni: Ra 0,8-3,2 µm (zależnie od polimeru)
  • Frezowanie: poziome i pionowe, profile 3D.

Realizowane operacje frezarskie

  • Frezowanie poziome i pionowe
  • Rowki wpustowe i rowki kształtowe
  • Kieszenie i wgłębienia
  • Powierzchnie krzywoliniowe i profile 3D
  • Uzębienia
  • Gwintowanie
  • Frezowanie i rozwiercanie otworów, w tym otworów podłużnych

Tworzywa dostępne do frezowania

  • POM (poliacetal)
  • PA6, PA66 (poliamid)
  • PEEK (polieteroeteroketon)
  • PTFE (teflon)
  • PE-HD, PE-UHMW (polietylen)
  • PVC (polichlorek winylu)
  • PP (polipropylen)
  • PC (poliwęglan)
  • PVDF (polifluorek winylidenu)
  • PMMA (pleksi, akryl)

Parametry realizacji

  • Termin realizacji: 3-10 dni roboczych
  • Minimalna ilość: bez narzuconego minimum
  • Formaty dokumentacji: DWG, DXF, CDR, PDF, STEP
  • Próbka przed serią: standardowo przy nowych detalach
  • Dostawa: kurier lub własny transport

Jak frezować tworzywa sztuczne? Narzędzia i parametry

Aby zapobiec topnieniu materiału, podczas frezowania tworzyw sztucznych stosuje się wysokie prędkości obrotowe wrzeciona, średnie posuwy oraz systemy odprowadzania wiórów – dzięki temu uzyskuje się najlepszą jakość powierzchni. Kąty natarcia i przyłożenia narzędzi muszą być większe niż przy obróbce metali, aby wióry były swobodnie wyrzucane ze strefy skrawania.

Czym frezować plastik? Najlepsze do frezowania są termoplasty o odpowiedniej twardości i stabilności. Do frezowania tworzyw sztucznych stosujemy ostre frezy palcowe i frezy walcowo-czołowe z monolitu węglika, a przy niektórych polimerach stawiamy na stosowanie narzędzi jednoostrzowych, które zapewniają duże obroty i czyste ścinanie. Jaki frez do tworzyw sztucznych? PE (polietylen) jest odporny chemicznie i wymaga bardzo ostrych frezów, aby uniknąć postrzępień i gratu; przy PMMA i PC stawiamy na duże obroty i średnie posuwy dla wysokiej dokładności krawędzi.

Cienkie elementy mocujemy przy pomocy stołu próżniowego i dodatkowych podparć, bo polimery mają niższy moduł sprężystości niż metale i pod siłą skrawania łatwo się odkształcają. Powierzchnie obrabiane chronimy przed przegrzaniem – polimery źle przewodzą ciepło, a elementy podczas obróbki rozgrzewają się szybciej niż metal. Stosujemy też łapacz wiórów i odciąg (odkurzacze przemysłowe), a przy materiałach gromadzących ładunki statyczne – polimery z funkcją antystatyki. W zależności od materiału dobieramy frezowanie przeciwbieżne lub współbieżne, a przy cienkich ściankach używamy narzędzi jednoostrzowych, które ograniczają powstawanie gratu i pozwalają na uzyskanie dobrej jakości powierzchni. Przy pomocy frezarek CNC realizujemy w jednym ustawieniu również operacje frezowania otworów i rowków.

Zgodność i normy

Frezowanie CNC tworzyw sztucznych realizujemy w systemie zarządzania jakością certyfikowanym zgodnie z normą ISO 9001. Do każdej dostawy dołączamy protokół kontroli wymiarowej na życzenie, a karty techniczne (TDS) są dostępne przed zamówieniem. Materiały dopuszczone do kontaktu z żywnością (PE-UHMW, PTFE, PP) i do wody pitnej (PTFE, PE, PP) dostarczamy z dokumentacją zgodności FDA i EN 1935/2004.

ISO 9001

Certyfikowany system zarządzania jakością

Protokół kontroli wymiarowej

Dołączany do każdej dostawy na życzenie klienta

Karta techniczna materiału (TDS)

Dostępna dla każdego tworzywa przed zamówieniem

Dopuszczenie do kontaktu z żywnością

PE-UHMW, PTFE, PP - dokumentacja FDA i EN 1935/2004

Dopuszczenie do wody pitnej

PTFE, PE, PP - dokumentacja zgodności na życzenie

Frezowanie CNC tworzyw sztucznych - specyfika materiałów

Frezowanie CNC tworzyw sztucznych różni się między materiałami – każdy polimer ma inne właściwości skrawne. Wśród tworzyw sztucznych obrabianych w procesie frezowania CNC są poliwęglan (PC), akryl (PMMA), poliamid (PA), poliacetal (POM) oraz teflon (PTFE). Poniżej specyfika najczęściej frezowanych polimerów.

Frezowanie POM i PA - najczęściej stosowane polimery

POM i PA to dwa najczęściej frezowane polimery w przemyśle maszynowym - różnią się sztywnością, absorpcją wilgoci i właściwościami ślizgowymi.

POM (poliacetal) frezuje się doskonale – jest sztywny, wymiarowo stabilny i daje dobrą jakość powierzchni przy standardowych parametrach. Nie absorbuje wilgoci, więc wymiary detalu są stabilne niezależnie od warunków magazynu i eksploatacji. Stosuje się go na przekładnie zębate, prowadnice liniowe, korpusy zaworów i elementy napędów. Poliamid (PA) jest odporny na ścieranie i często wykorzystywany do produkcji przekładni oraz ślizgów, ale ma nieco gorsze właściwości skrawne niż POM i przy tępych narzędziach skłonność do rozwłóknienia. PA absorbuje wilgoć – przy precyzyjnych detalach z ciasnym pasowaniem uwzględniamy pęcznienie. PA66 wykazuje niższą absorpcję wilgoci niż PA6 i lepiej sprawdza się przy detalach wymagających stabilności wymiarowej.

Frezowanie PEEK - tworzywo wysokowydajne

PEEK frezuje się trudniej niż standardowe tworzywa - wymaga specjalnych narzędzi, sztywnego mocowania i kontroli naprężeń resztkowych. Rezultat jest wart wysiłku: detal pracujący do 250°C w agresywnych mediach.

PEEK jest twardy i kruchy przy cienkich ściankach – przy nieodpowiednim mocowaniu i zbyt agresywnych parametrach może pękać przy wyjściu narzędzia z materiału. Stosujemy narzędzia węglikowe z ostrymi krawędziami skrawającymi; tępe narzędzie przy PEEK to ryzyko mikropęknięć i złej jakości powierzchni. Naprężenia resztkowe przy frezowaniu PEEK mogą deformować detal po obróbce – minimalizujemy je przez odpowiednią kolejność operacji i symetryczne usuwanie materiału. PEEK stosuje się na detale dla energetyki, przemysłu chemicznego i medycyny, przy temperaturze powyżej 150°C lub agresywnych mediach, gdzie PA i POM zawodzą.

Frezowanie PMMA, PC i pozostałych polimerów

Akryl (PMMA) jest przezroczystym materiałem, który znajduje zastosowanie w produkcji elementów wizualnych, takich jak szyldy i litery 3D – frezujemy go przy dużych obrotach dla wysokiej dokładności krawędzi. Poliwęglan (PC) łączy odporność na uderzenia z przezroczystością i sprawdza się w osłonach i elementach optycznych. Tworzywa sztuczne mają korzystną relację ciężaru do wytrzymałości – niska masa przy dobrej wytrzymałości sprawia, że współczesne polimery zastępują niektóre elementy metalowe w mniej wymagających aplikacjach.

Frezowanie dużych płyt i bloków z tworzyw sztucznych

Frezujemy duże płyty, korpusy i bloki z tworzyw sztucznych, niemieszczące się w możliwościach standardowych centrów obróbczych.

Standardowe centra CNC mają ograniczony stół roboczy, co wyklucza obróbkę dużych płyt izolacyjnych, prowadnic i korpusów. Nasz park pozwala frezować duże płyty na wymiar i kształt. Obrabiamy duże płyty PE-HD i PE-UHMW na wykładziny przemysłowe i ślizgi, płyty PVC i PP na elementy zbiorników i wanien chemicznych oraz duże korpusy z POM i PA dla producentów maszyn specjalnych. Przy dużych gabarytach szczególnie ważne jest prawidłowe mocowanie – stosujemy stół próżniowy i dodatkowe podparcia eliminujące drgania.

Najczęściej zadawane pytania o frezowanie CNC tworzyw sztucznych

Czym frezować plastik?
Plastik frezuje się ostrymi frezami palcowymi i walcowo-czołowymi z węglika, a przy niektórych polimerach narzędziami jednoostrzowymi. Kluczowe są duże obroty, średnie posuwy i większe kąty natarcia niż przy metalach, aby wióry były swobodnie odprowadzane i nie dochodziło do topienia materiału.
Jaki frez do tworzyw sztucznych jest najlepszy?
Do tworzyw sztucznych najlepsze są ostre frezy z monolitu węglika o dużym kącie natarcia. PE i PP wymagają bardzo ostrych krawędzi, by uniknąć postrzępień, PMMA i PC - dużych obrotów dla gładkiej krawędzi, a PEEK - sztywnych, wysokiej jakości narzędzi węglikowych.
Jakie są parametry frezowania tworzyw sztucznych?
Parametry skrawania dobieramy do polimeru: wysokie prędkości obrotowe wrzeciona, średnie posuwy i duże kąty natarcia. Prędkości i posuwy różnią się w zależności od tworzywa - niższe przy PTFE i PE, wyższe przy POM i PA.
Ile kosztuje usługa frezowania?
Koszt frezowania CNC zależy od materiału, gabarytów detalu, złożoności geometrii, tolerancji i wielkości serii. Nie narzucamy minimum - koszt jednostkowy podajemy transparentnie w wycenie po analizie dokumentacji lub próbki.
Jakie są maksymalne gabaryty detalu przy frezowaniu CNC?
Frezujemy duże płyty, korpusy i bloki - maksymalne gabaryty detalu potwierdzamy przy wycenie na podstawie rysunku. Mniejsze detale realizujemy standardowo.
Czy frezujecie koła zębate z tworzyw?
Tak, frezujemy koła zębate z POM i PA według dokumentacji klienta lub na podstawie modułu i liczby zębów - jako lekkie i ciche zamienniki elementów metalowych przy niższych obciążeniach.
Czy wykonujecie dalsze operacje po frezowaniu - gwintowanie, wiercenie?
Tak, po frezowaniu realizujemy gwintowanie (metryczne i calowe), wiercenie i rozwiercanie otworów oraz obróbkę wykańczającą. Uzupełniająco oferujemy wycinanie laserowe elementów płaskich, cięcie strumieniem wody i spawanie (zgrzewanie) tworzyw sztucznych przy konstrukcjach z płyt. Wszystkie operacje wykonujemy we własnym zakładzie, bez podwykonawców.
Czy jest wymagane minimum zamówienia?
Nie narzucamy minimalnej ilości - realizujemy detale jednostkowe, prototypy i serie produkcyjne. Koszt jednostkowy zależy od wolumenu, złożoności geometrii i materiału.
Czy dostarczacie protokół kontroli jakości?
Tak, do każdej dostawy możemy dołączyć protokół kontroli wymiarowej zgodny z ISO 9001. Nad procesem obróbki nadzór sprawuje technolog z pełnym zestawem narzędzi pomiarowych.
Czy możecie wykonać detal na podstawie zużytej próbki bez rysunku?
Tak, przyjmujemy fizyczne próbki zużytych elementów i odwzorowujemy ich kształt i wymiary. Przy złożonych geometriach wykonujemy pomiar i opracowujemy rysunek techniczny przed produkcją.
Potrzebujesz detali frezowanych z tworzyw sztucznych?

Prześlij model CAD, rysunek techniczny lub zużytą próbkę - odpowiemy z wyceną i terminem realizacji w ciągu jednego dnia roboczego. Frezowanie tworzyw sztucznych CNC realizujemy na własnych centrach obróbczych, bez narzuconego minimum serii, od pojedynczej sztuki po produkcję seryjną. Precyzyjne frezowanie uzupełniamy operacjami wykańczającymi obróbki skrawaniem, a na naszych centrach realizujemy detale małe i duże.